大型磨床对外加工:φ1200mm 轴辊与 6 米床身的终磨工序
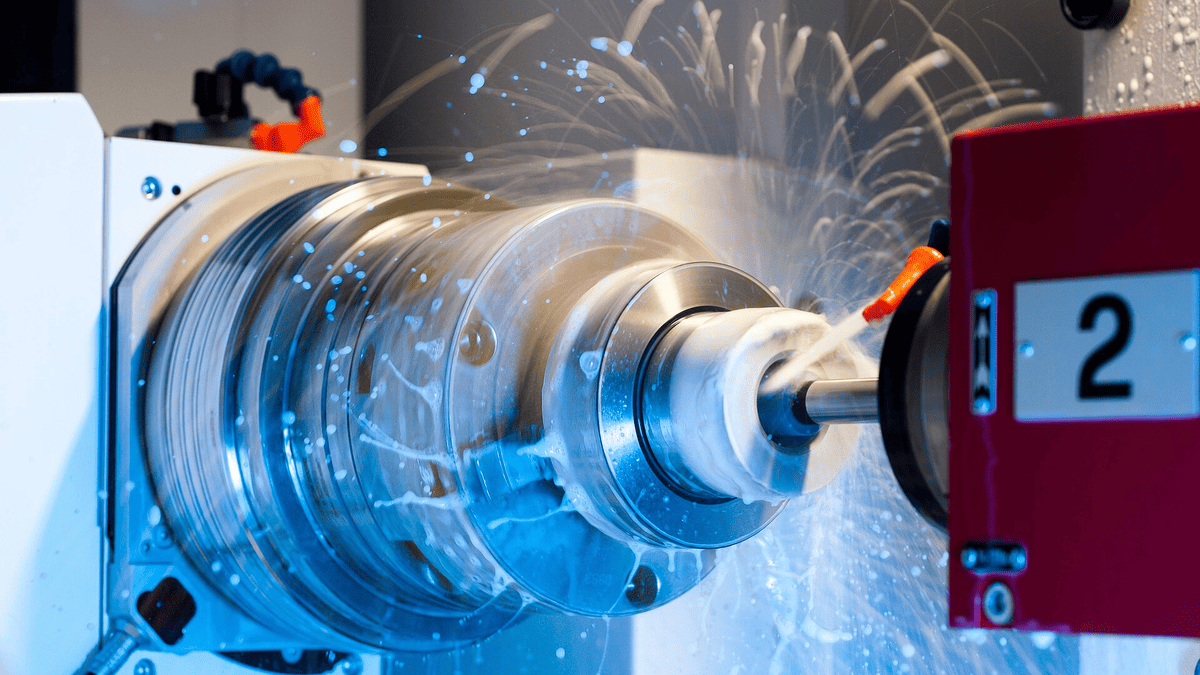
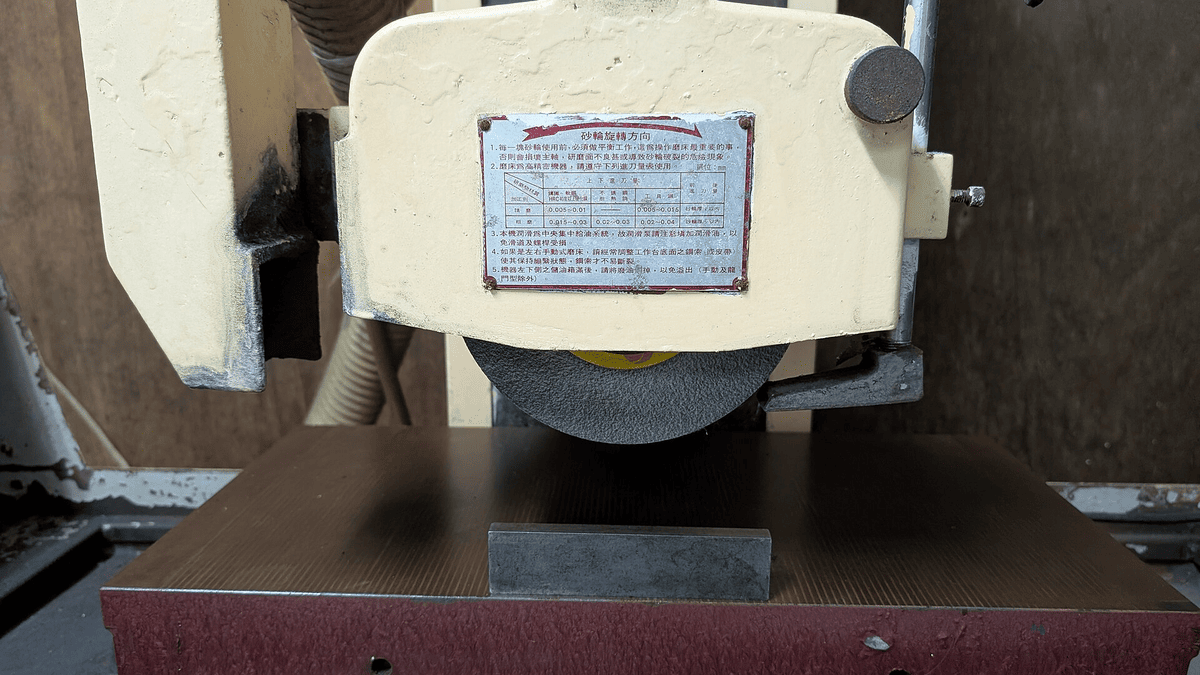
本厂 9 月的生产记录里,MQ13100 外圆磨床磨了 67 支直径 φ600mm 以上的轴类件,最大一支 φ1180mm、长 5600mm。大型磨床对外加工在这里按图纸分工序排产,来料单边留 0.25mm 余量就能上机,磨完直接出货。
最大磨削 φ1200×6000mm圆度 0.004mm 可复检单件起接,48 小时报价
6 台外圆、内圆、平面、轧辊磨床
φ1200×6000轴类与辊类最大规格
0.004mm实测圆度下限
9 天泵体内孔类最短交付
加工范围
四类磨削工序,覆盖轴、孔、面、辊
轴与辊看直径与长度,孔类看孔径与深度,平面看幅面与承重。4 类工序在本厂各有专用设备,不当成 1 台磨床通吃。
选型对照
磨削工艺选型对照:先定工件,再定精度与余量
这张表按工件类型给出工艺、设备、可达精度、余量与交期 6 列。对照自己的工件找一行,基本能判断要不要送磨、留多少量。
| 工件类型 | 推荐工艺 | 使用设备 | 可达精度 | 建议余量 | 参考交期 |
|---|---|---|---|---|---|
| 工件类型 | 推荐工艺 | 使用设备 | 可达精度 | 建议余量 | 参考交期 |
| 重型传动轴 φ200-φ1200 | 外圆磨削减量法 | MQ13100 | 圆度 0.005mm | 0.3-0.5mm | 7-12 个工作日 |
| 轴承座内孔 φ200-φ800 | 内圆磨削配端面 | MQ1420 | 圆度 0.006mm | 0.3mm | 10 个工作日 |
| 机床床身 ≤6000mm | 龙门平面磨 | 2000×6000 工作台 | 直线度 0.01mm/1000mm | 0.1mm | 14 个工作日 |
| 冷轧工作辊 φ300-φ800 | 数控轧辊磨削 | MK84125 | 辊形 0.02mm | 0.15mm | 12 个工作日 |
| 淬硬长轴 HRC62 | CBN 砂轮外圆磨 | MQ1350A | 圆度 0.004mm | 0.15-0.25mm | 8-12 个工作日 |
设备与精度
五台磨床的规格,都写在报价单背面
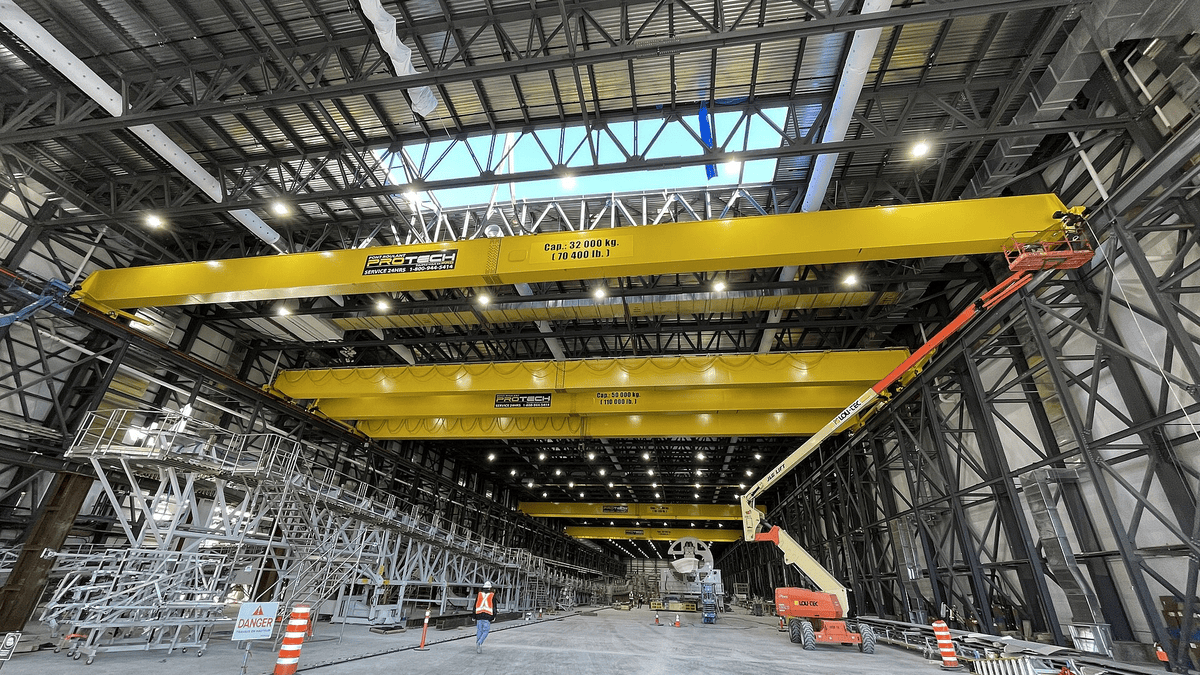
客户最常问的是“你们最大的磨床多大”。回答不靠形容词,靠型号与行程:φ1200mm 直径、6000mm 长度、18 吨承重,这是本厂当前的物理上限。
MQ13100 外圆磨床0.005mm最大磨削直径 φ1000mm、长度 6000mm,配 30kW 砂轮电机与中心架分段支撑,承担 φ600mm 以上轴类终磨。
MK84125 数控轧辊磨床0.02mm磨削直径 φ1250mm、辊身长 6000mm,可按辊形表做中凸中凹插补,磨后沿母线取 9 点复测。
MQ1420 内圆磨床0.006mm内孔 φ80mm 至 φ800mm、深度 3000mm,配加长磨头与辅助支撑,深孔锥度控制在 0.02mm。
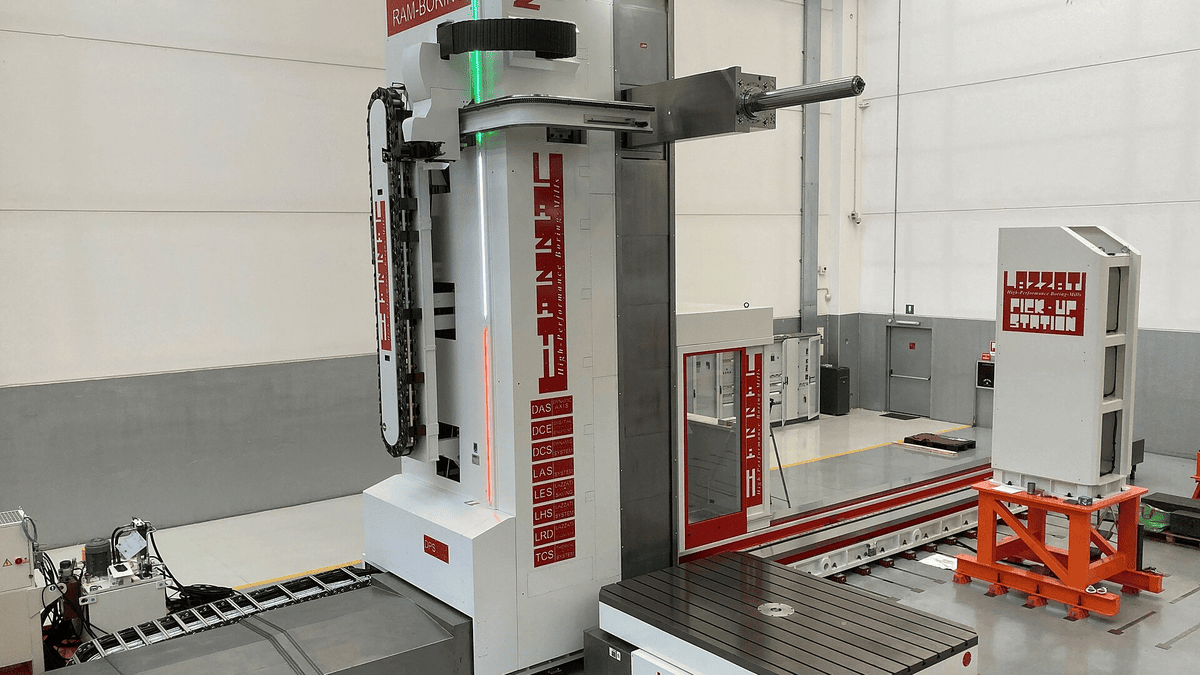
2000×6000 龙门平面磨0.01mm/1000mm工作台 2000mm×6000mm,承重 18 吨,床身与平板平面度按对角线法检验。
加工流程
从图纸到发货,五道节点都能查
5 个节点各有对应单据:评审单、流转卡、工序检验记录、三坐标报告与发货单。客户凭订单号可以问任一节点的进度。
01
来图评审
图纸与料况 48 小时内出可做性意见,含余量与装夹方案。02
备料与预处理
自有棒料库存 46 种,需校直的先进 80 吨压力机。03
粗磨留量
按材质分档设定切深,留 0.05mm 供精磨。04
精磨与测量
首件上三坐标,中间用在线量仪控尺寸,末件复检。05
包装与交付
防锈处理加木箱或钢架,检测报告随货发出。
报价构成
外协加工报价构成拆解:钱花在哪四项
报价单不写一口价,把工时、余量损耗、检测与包装 4 项分开列。看懂这 4 项,就能判断哪家报得低是因为省了哪一块。
| 构成项 | 占比参考 | 说明 |
|---|---|---|
| 工时费 | 55%-70% | 按磨削工时计价,粗磨与精磨分档,φ600mm 以上另计装夹时间 |
| 余量损耗 | 8%-15% | 余量越大磨削道次越多,报价单会写明建议余量与相应工时 |
| 检测费 | 3%-6% | 三坐标、涡流探伤、磁粉探伤按项目收取,常规尺寸检测含在工时内 |
| 包装运输 | 5%-10% | 木箱、钢架与防锈油按工件重量计价,山东省内运费另计 |
计价方式有三种:按件、按吨、按小时。单件 12 吨以内的轴类件建议按件报价,成批辊类件按吨更划算,返修件按小时结算最透明。报价单上会分开列出工时、检测与包装三项,不做打包价。
检测与交付
磨完不是结束,数据随货才算交付
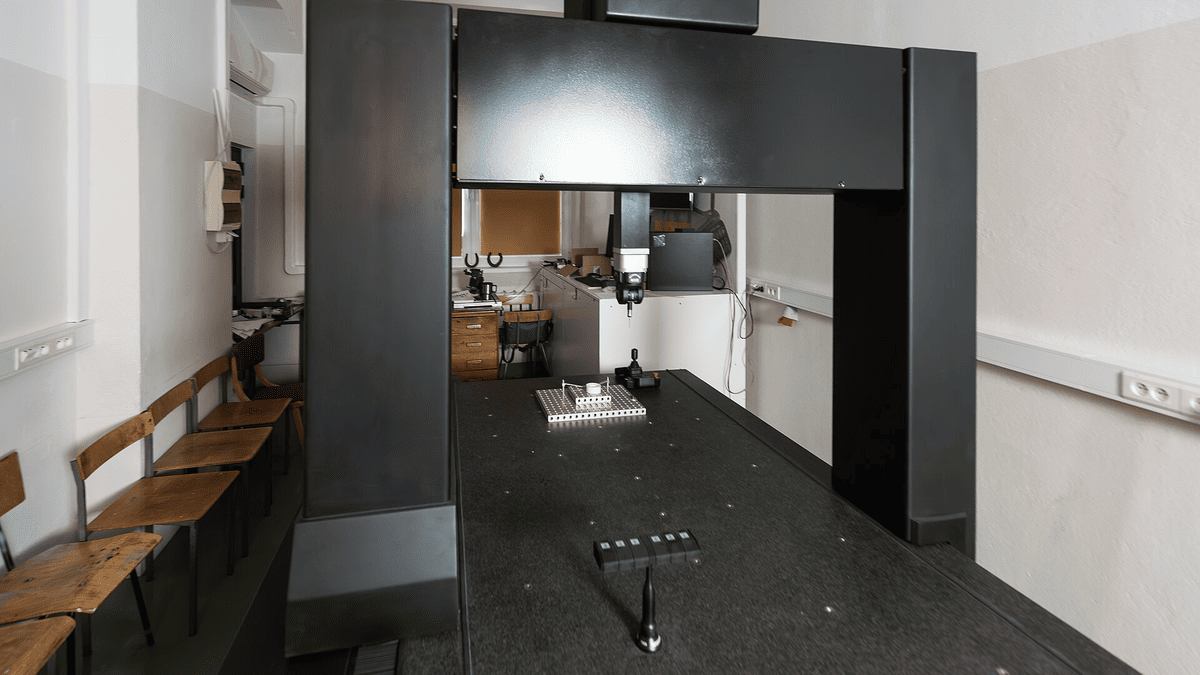
磨完的工件要过三道检验:机内量仪测尺寸,三坐标测圆度与圆柱度,外观检划伤与烧伤。三坐标测量室维持 20℃±1℃,工件进室静置 4 小时再测,数据以 PDF 随货发出。
需要探伤的件另做磁粉或涡流检测,风电与轧辊类工件按客户要求全检。9 月交付的 46 批工件中,客户复检与本厂出厂报告一致的为 46 批。
圆度≤0.004mm(φ300mm 以下)
圆柱度≤0.008mm/1000mm
粗糙度Ra0.2-0.8μm 按档选
垂直度≤0.01mm(内孔对端面)
服务行业
从轧钢到造纸,磨削件跟着设备走
4 个行业的工件关注点不同。轧钢看辊形与探伤,造纸看辊面粗糙度,风电看同轴度与疲劳,工程机械看交期。
常见问答
询价前最常被问到的五个问题
来料需要留多少余量?
轴类件建议单边留 0.25mm 至 0.5mm,孔径类留 0.2mm 至 0.35mm,平面类留 0.1mm。余量低于 0.1mm 时只能修整表面,无法纠正前道公差,评审阶段会明确告知。
最小起订量是多少?
单件起接。棒料库存覆盖 45#、40Cr、42CrMo 等 6 个钢种共 46 种规格,10 件以下的小批量同样排产,报价按件计算。
外地客户怎么发货?
12 吨以内走 13 米平板车,超重件配低平板挂车,山东省内次日达,江浙沪皖 2 天。包装按工件形态选木箱、钢架或托盘,运输保险可代购。
能否只做一道磨削工序?
可以。客户自带半成品只做终磨的订单占本厂业务的 30%,磨前会测余量与基准,余量不足的当天反馈,不硬磨。
报价需要提供什么资料?
图纸(含公差与基准)、材质与硬度、来料余量、数量与交期。有实物无图纸的寄样测绘,测绘周期 2 天,费用在正式下单后抵扣。
新闻动态
车间记录与工艺更新
设备改造、标准更新与交付数据都记在这里。15 篇按日期倒序排列,最近一篇在 2026 年 9 月。
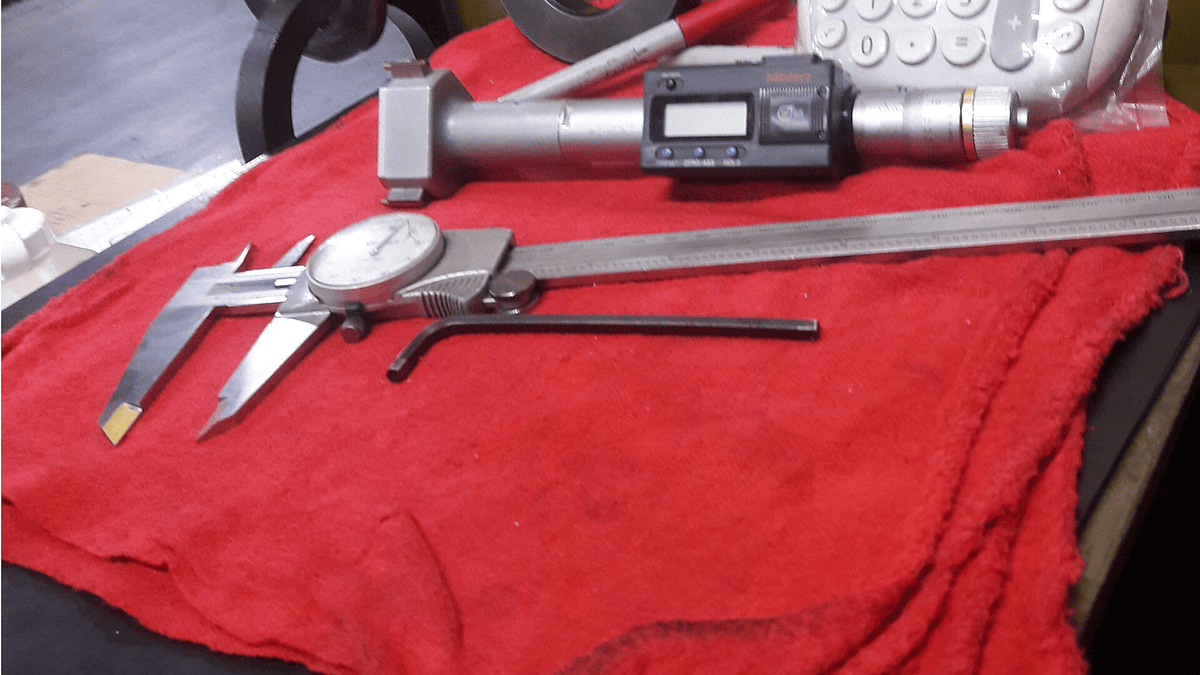
量具周检制度落地,内径千分尺全部换新校准
28 把内径千分尺全部换新并送第三方校准,量具周检制度落地。9 月交付 46 批,客户复检与出厂报告一致,争议件归零,台账可查。
风电偏航轴批量返修,单支磨削工时降到 11 小时
24 支风电偏航轴返修完成,单支工时从 15 小时降到 11 小时。同轴度全部在 0.02mm 内,返修前先做磁粉探伤。
图纸评审前置:来图 48 小时出可做性意见
来图 48 小时出可做性意见,含余量、装夹方案与预计工时。6 月上半月返工件 3 件,比 5 月同期少 4 件,图纸可直接发邮箱。
把图纸发过来,48 小时内给工时与报价
含公差、基准、材质硬度与来料余量的图纸可直接报价,48 小时内回工时。没有图纸的寄样测绘 2 天出结果,报价把检测与包装分列。