平面磨加工:2000×6000mm 床身、平板与模板磨削
平面件的特点是面积大、余量小、易变形,装夹时的夹紧力比磨削参数更容易造成超差。本厂对薄板类工件改用真空吸盘与多点支撑,夹紧变形控制在 0.005mm 以内。
工艺入口
平面磨加工下的三项具体工艺
铸铁平板与工作台面磨加工
500×500 至 2000×6000mm 铸铁平板与工作台面。平面度 0.02mm,T 型槽在磨前完成,不二次装夹。
- 核心规格500×500mm 至 2000×6000mm,厚度 80–300mm
- 精度口径平面度 ≤0.02mm(按对角线法),Ra0.8–1.6μm
- 质保12 个月
平面磨加工的加工边界与余量
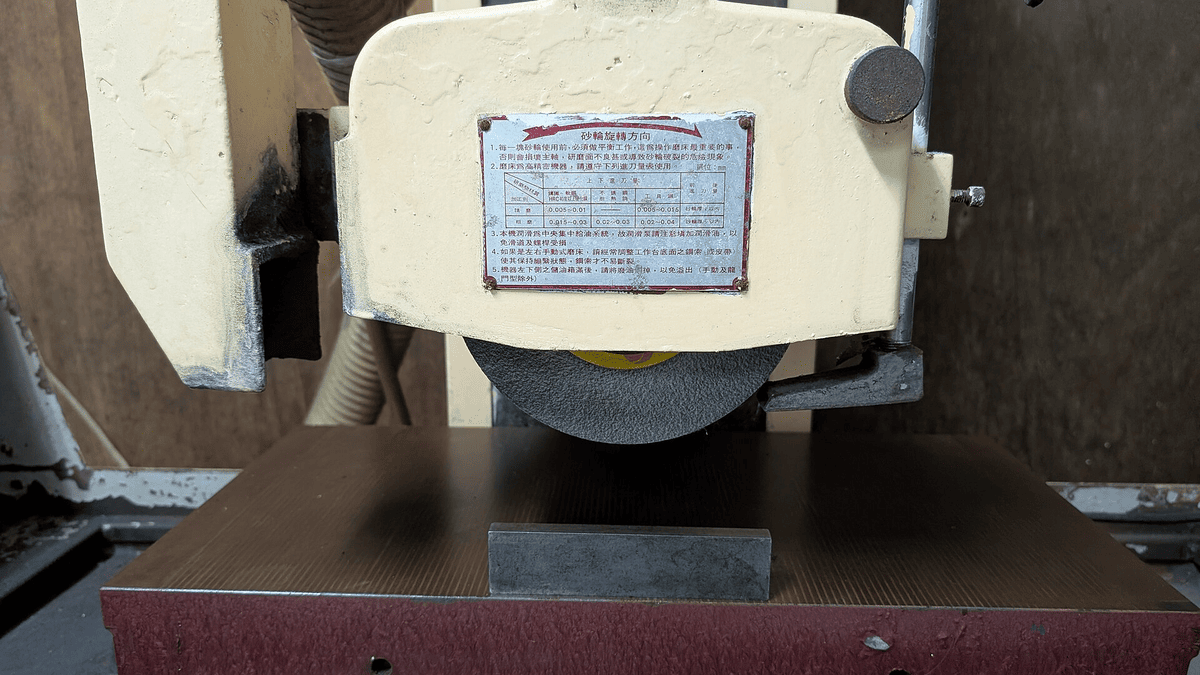
平面磨加工承担机床床身、铸铁平板、模具模板与导轨面的精加工,本厂龙门平面磨床工作台 2000mm×6000mm,最大承重 18 吨。磨后平面度按 GB/T 17421.1 的检验方法测量,导轨面直线度实测可到 0.01mm/1000mm。
平面件按幅面定余量:600mm 以内留 0.2mm,600 至 2000mm 留 0.3mm,2000mm 以上留 0.4mm。铸件平板要预留翻面装夹的余量,单面磨完以已磨面为基准翻面,两面累计余量不超过 0.5mm。
送磨前的三条提示
- 床身导轨留余量时注意导轨面与安装面的关系,安装面超差会连带影响磨削基准。
- 铸铁件建议自然时效 3 个月以上再磨,急件可做人工时效,需在图纸注明。
- 模板类薄件厚度小于 20mm 时,建议成组叠磨并配真空吸盘,单片磨削易翘曲。
平面磨加工常见问题
平板与床身能否现场磨削?
本厂以厂内磨削为主。长度超过 6000mm 或运输困难的设备,可协商上门测量后分段处理,具体方案按现场条件定。
磨削后还需要刮研吗?
普通精度机床磨后可直接装配。精密机床建议做 8 至 10 点/25mm² 的刮研配合,本厂可代做,费用按面积计。
把图纸发过来,48 小时内给工时与报价
本类三项工艺的上机范围为 长度 1000–6000mm,宽度 400–2000mm、500×500mm 至 2000×6000mm,厚度 80–300mm 与 100×100mm 至 1200×800mm,厚度 15–300mm。单件同样接单,批量 10 件以上按周排产,来图 48 小时回复工时与单价。