磨削加工:四类工序、12 个具体工艺
外圆、内孔、平面、轧辊 4 类磨削分开排产,每类有对应的设备与检验口径。按工件形态找分类,再按尺寸与精度找具体工艺。
分类
按工件形态分四类
轴与辊看外圆,箱体与缸筒看内孔,床身与平板看平面,轧辊看辊形。4 个分类之间不互相替代,选错类别会多花工时。
四类工序的边界与交叉
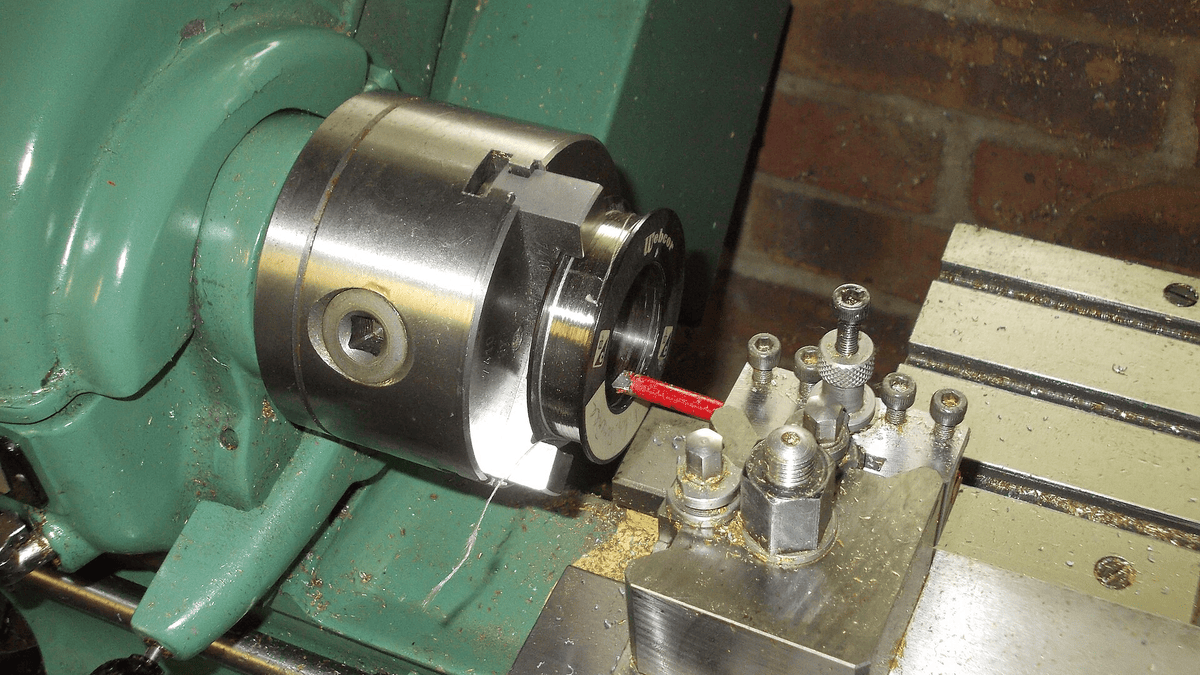
外圆磨加工处理 φ200mm 至 φ1200mm 的回转体,圆柱度按 0.008mm/1000mm 控制;长度超过 6000mm 的工件需分段或改用其他工艺。内孔磨加工的孔径下限 φ80mm,再小的孔用坐标磨或珩磨更经济。
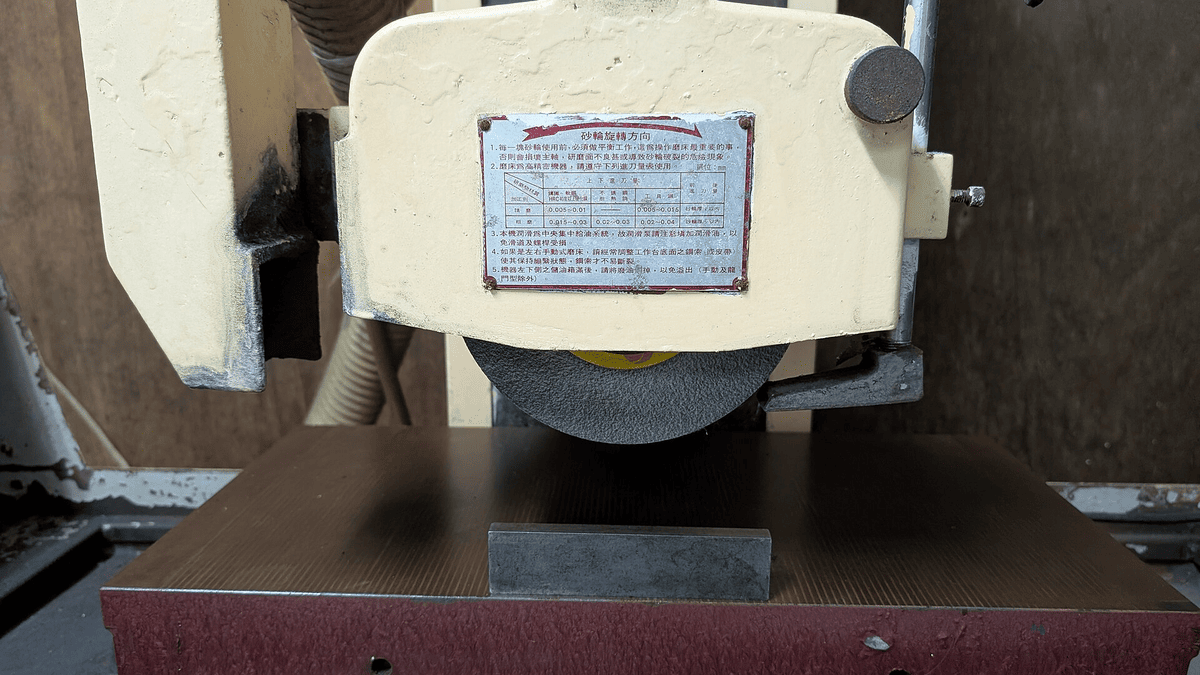
平面磨加工的台面 2000mm×6000mm、承重 18 吨,超大件需拆分成两块磨削后拼接。轧辊磨加工覆盖 φ1250mm、辊身 6000mm,可做中凸与中凹修形,辊形偏差按 0.02mm 控制。
不少工件同时涉及 2 类工序,例如轴承座既要磨内孔又要磨端面,轧辊既要磨辊面又要修轴颈。这类件在评审时合并排产,一次装夹完成 2 道,避免二次找正带来的同轴度损失。
12 个具体工艺入口
| 分类 | 工艺 | 核心规格 | 参考交期 |
|---|---|---|---|
| 外圆磨加工 | 重型轴类外圆磨加工 | φ200–φ1200mm,长度 600–6000mm | 常规轴类件交货期为 7 至 12 个工作日;长度超过 6000mm 或重量超过 12 吨的工件延长到 15 个工作日。加急单走 JX-JJ-02 插单流程 |
| 外圆磨加工 | 大直径辊身外圆磨加工 | φ300–φ1200mm,辊面长度 800–5000mm | 单支辊交货期 10 至 15 个工作日 |
| 外圆磨加工 | 淬硬长轴外圆磨加工 | φ50–φ500mm,长度 500–4000mm | 淬硬轴常规交货期 8 至 12 个工作日 |
| 内孔磨加工 | 大型轴承座内孔磨加工 | 内孔 φ200–φ800mm,宽度 150–600mm | 单件轴承座交货期 10 个工作日 |
| 内孔磨加工 | 液压缸筒内孔磨加工 | φ200–φ800mm,深度 500–3000mm | 缸筒交货期 12 个工作日 |
| 内孔磨加工 | 锥孔与花键孔磨加工 | 锥孔 φ80–φ500mm,锥度 1:10 至 1:50;花键孔 φ80–φ300mm | 锥孔件交货期 9 个工作日 |
| 平面磨加工 | 机床床身导轨磨加工 | 长度 1000–6000mm,宽度 400–2000mm | 单件床身交货期 14 个工作日 |
| 平面磨加工 | 铸铁平板与工作台面磨加工 | 500×500mm 至 2000×6000mm,厚度 80–300mm | 平板交货期 11 个工作日 |
| 平面磨加工 | 模具模板平面磨加工 | 100×100mm 至 1200×800mm,厚度 15–300mm | 模板交货期 8 个工作日 |
| 轧辊磨加工 | 冷轧工作辊磨削与中凸修形 | φ300–φ800mm,辊身长 800–3000mm | 工作辊交货期 12 个工作日 |
| 轧辊磨加工 | 造纸烘缸与压光辊磨加工 | φ800–φ1500mm,辊面长 2000–5000mm | 烘缸交货期 15 个工作日 |
| 轧辊磨加工 | 包胶辊芯轴与辊筒磨加工 | φ200–φ1000mm,长度 500–4000mm | 铁芯交货期 10 个工作日 |
把图纸发过来,48 小时内给工时与报价
含公差、基准、材质硬度与来料余量的图纸可直接报价,48 小时内回工时。没有图纸的寄样测绘 2 天出结果,报价把检测与包装分列。