外圆磨加工:φ200 至 φ1200mm 轴类与辊类终磨
客户送来的是车削或热处理后的半成品,通常留 0.25mm 至 0.5mm 单边余量。我们按 GB/T 17421.1 的检验口径测圆度与圆柱度,实测数据写进随货报告,不做口头描述。
工艺入口
外圆磨加工下的三项具体工艺
大直径辊身外圆磨加工
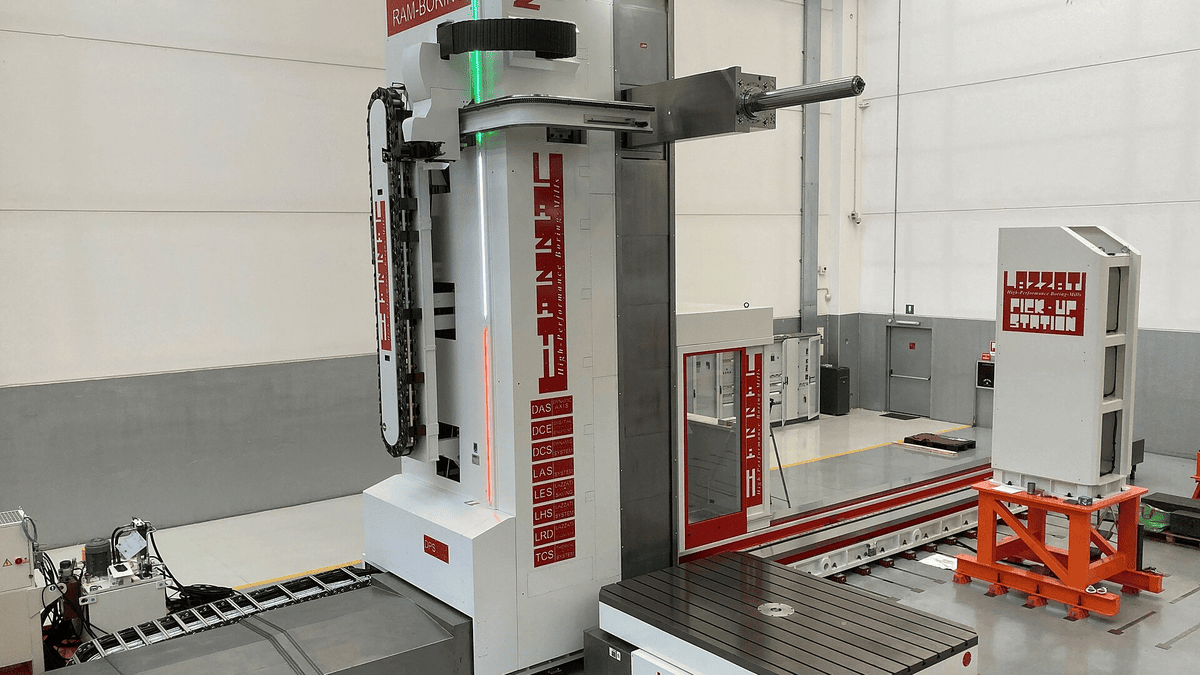
φ300 至 φ1200mm 辊身外圆磨削,辊面长 800 至 5000mm。圆度 0.006mm,托架组承重 16 吨,可做中高修形。
- 核心规格φ300–φ1200mm,辊面长度 800–5000mm
- 精度口径圆度 ≤0.006mm,辊面直线度 ≤0.01mm/1000mm,Ra0.2–1.6μm 可选
- 质保12 个月
外圆磨加工的加工边界与余量
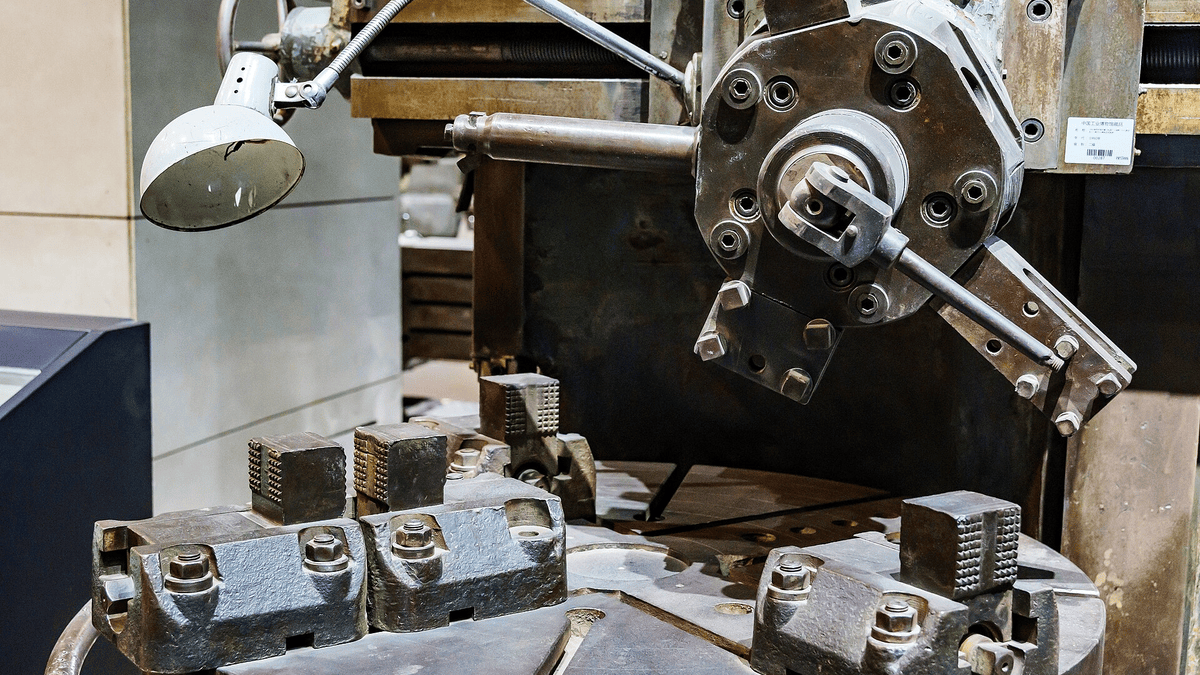
外圆磨加工在本厂承担轴类、辊类工件的最终尺寸定型,设备为 MQ13100 与 MQ1350A 两台外圆磨床,可覆盖 φ200mm 至 φ1200mm、长度 600mm 至 6000mm 的范围。单件工件最大重量 12 吨,超出常规车床加工能力的大轴也在这里完成终磨。
轴类件单边余量按直径分 3 档:φ200 至 φ400mm 留 0.25mm,φ400 至 φ800mm 留 0.35mm,φ800mm 以上留 0.5mm。余量超过 0.6mm 时粗磨要分 2 次走刀,工时按实测加收;低于 0.15mm 的淬硬轴只能修面,改不了弯曲。
送磨前的三条提示
- 直径超过 φ800mm 的工件建议单边留 0.5mm 余量,过小会在表面留下前道车削的波纹。
- 淬硬件先确认硬度均匀性,HRC 落差超过 3 度时先做去应力回火再上磨床。
- 长度超过 4000mm 的细长轴需配中心架分段支撑,装夹方案在评审阶段确定。
外圆磨加工常见问题
外圆磨加工最小能接多大直径?
φ200mm 起接。φ200mm 以下的小轴可安排在 MQ1350A 上加工,单件同样接单,报价按件计算。
长度超过 6000mm 的轴能不能做?
本厂最大磨削长度 6000mm。超过这个长度的工件建议分段加工后拼接,或改用外圆车削加滚压工艺,评审时会给出替代方案。
把图纸发过来,48 小时内给工时与报价
本类三项工艺的上机范围为 φ200–φ1200mm,长度 600–6000mm、φ300–φ1200mm,辊面长度 800–5000mm 与 φ50–φ500mm,长度 500–4000mm。单件同样接单,批量 10 件以上按周排产,来图 48 小时回复工时与单价。