冷轧工作辊磨削与中凸修形
φ300 至 φ800mm 冷轧工作辊,含中凸中凹修形。圆度 0.005mm,辊形偏差 0.02mm,附辊形曲线图。
- 核心规格φ300–φ800mm,辊身长 800–3000mm
- 精度口径圆度 ≤0.005mm,辊形偏差 ≤0.02mm,Ra ≤0.2μm
- 质保12 个月
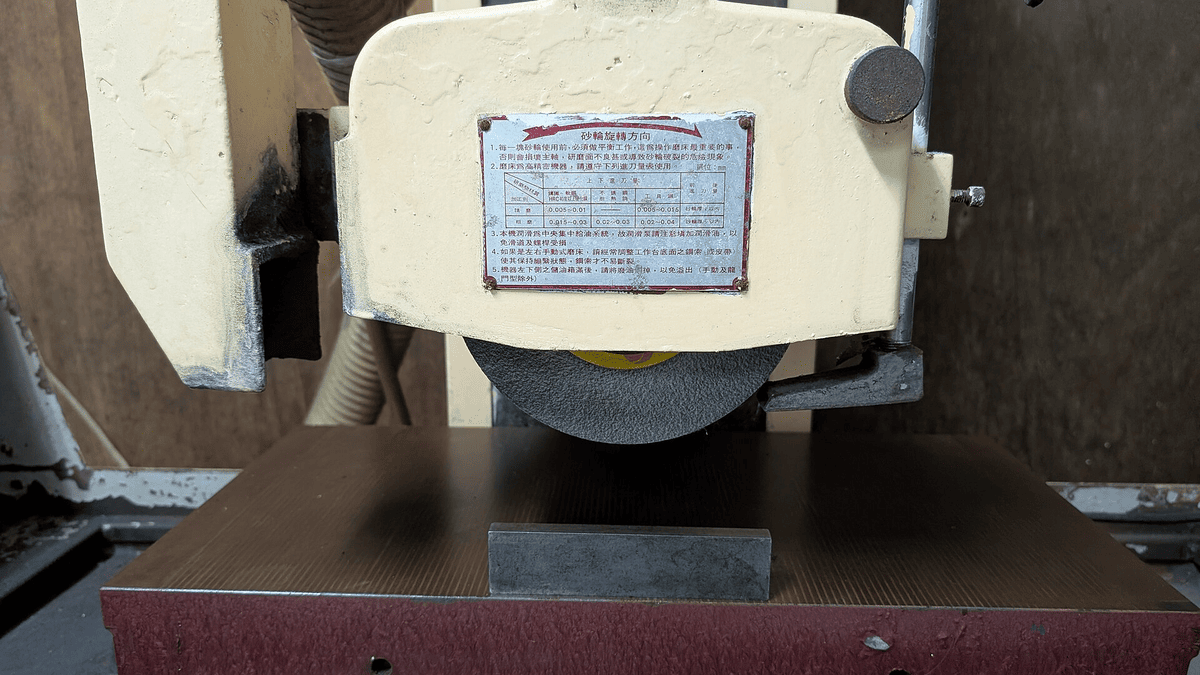
轧辊的辊形曲线直接影响板形,中凸值偏差 0.02mm 就会在带钢上留下边浪。本厂按客户提供的辊形表输入程序,磨后沿辊身取 9 点复测,输出辊形曲线图随辊交付。
φ300 至 φ800mm 冷轧工作辊,含中凸中凹修形。圆度 0.005mm,辊形偏差 0.02mm,附辊形曲线图。
φ800 至 φ1500mm 造纸烘缸与压光辊,辊面长 5000mm。圆度 0.006mm,先测壁厚再排产。
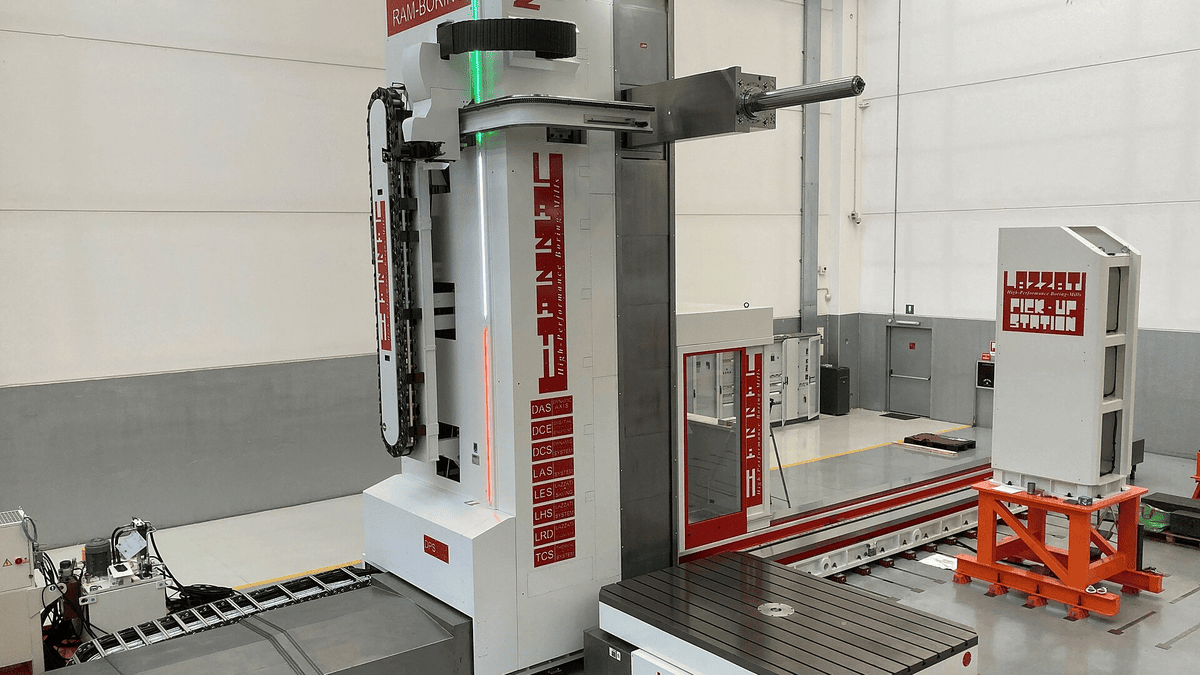
φ200 至 φ1000mm 包胶辊铁芯与辊筒。圆度 0.005mm,同轴度 0.02mm,可代做喷砂粗化。
轧辊磨加工覆盖 φ300mm 至 φ1250mm、辊身长度至 6000mm 的工作辊、支承辊与平整辊,单件重量到 20 吨。设备为 MK84125 数控轧辊磨床,可磨圆柱形、中凸形与中凹形三种辊形。
辊类件余量按辊身直径给:φ300 至 φ600mm 留 0.3mm,φ600 至 φ1000mm 留 0.4mm,φ1000mm 以上留 0.5mm。旧辊修复先测磨损量,凹坑深度超过 0.4mm 的得先堆焊再上磨。
可以。客户提供上机板形曲线与轧制力,我们按经验公式反算中凸值,偏差控制在 0.02mm 内。首支试磨上机验证后再批量执行。
深度 0.5mm 以内的裂纹可通过加大磨削量去除,超过 0.5mm 的建议先车削。磨后做涡流或磁粉探伤确认无残留。
本类三项工艺的上机范围为 φ300–φ800mm,辊身长 800–3000mm、φ800–φ1500mm,辊面长 2000–5000mm 与 φ200–φ1000mm,长度 500–4000mm。单件同样接单,批量 10 件以上按周排产,来图 48 小时回复工时与单价。