车间记录
20 吨双梁行车投用,12 吨轴类件装夹从 90 分钟压到 50 分钟
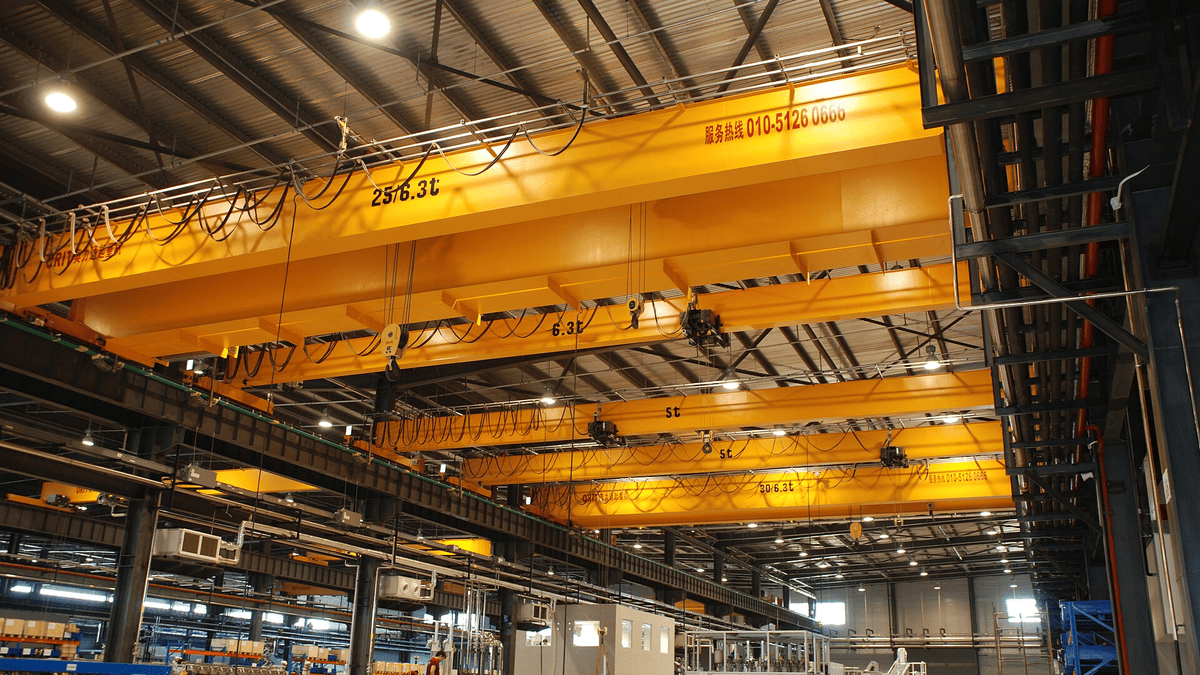
6 月 12 日至 6 月 16 日,本厂在磨削车间完成一台 20 吨双梁桥式行车的安装与负荷试验,跨度 22.5 米,起升高度 9 米。试验按 GB 50278-2010 的要求做 1.25 倍静载与 1.1 倍动载,吊运 18 吨配重块时主梁下挠 6mm,在允许范围内。
装夹环节的 40 分钟省在哪里
此前 12 吨级轴类件靠 5 吨单梁行车配合千斤顶移位,一支 φ800mm 轴从托架到顶尖要 90 分钟,中途还要两次人工找正。新行车配 12 吨专用吊具与回转吊钩,起吊后可直接落到 V 形托架,实测装夹时间 50 分钟。
装夹时间缩短带来的是排产节奏变化:单班可安排的 φ600mm 以上工件从 2 支增加到 3 支。以 6 月 17 日的一批 8 支轧机传动轴为例,原计划 5 个工作日完成粗磨,实际用 3 个工作日走完。
配套的安全与点检要求
行车投用后执行每日班前点检,检查制动器、限位与钢丝绳,记录表挂在操作室。按照 TSG Q7015-2016 的定期检验要求,年度检验安排在每年 6 月,2025 年度的首检已在 6 月 20 日完成。
吊装区域划出 3 米警戒线,工件离地后禁止人员在下方通过。7 月起新入职的 4 名操作工完成起重指挥培训,考试合格后才允许独立挂钩。
| 项目 | 改造前 | 改造后 |
|---|---|---|
| 最大起重量 | 5t | 20t |
| 12t 轴装夹工时 | 90 分钟 | 50 分钟 |
| 单班大件排产 | 2 支 | 3 支 |
| 吊具配置 | 通用吊带 | 12t 专用吊具加回转钩 |
本次改造的钱花在行车与吊具两处,没动磨床本体。对客户来说,直接的感受是大件插单更容易排进去,φ800mm 以上工件的交货期从 15 个工作日稳定到 12 个工作日。