车间记录
三坐标测量室完成年度校准,φ1200mm 轴类件可整件检测
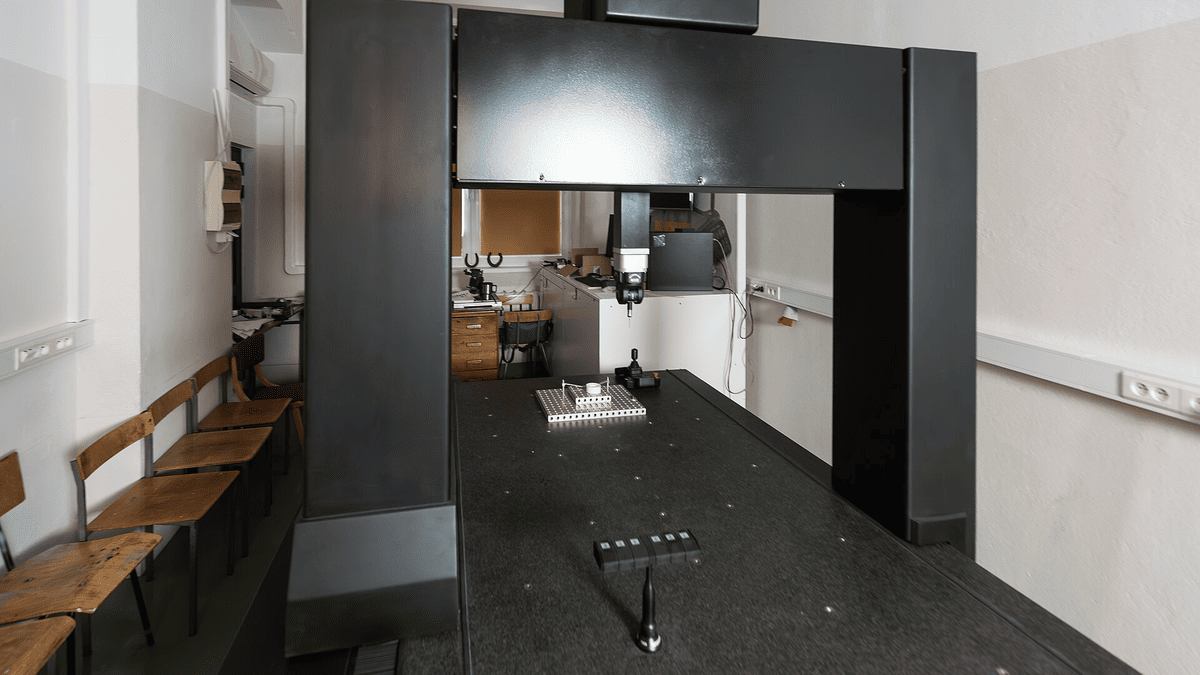
7 月 18 日,本厂三坐标测量室完成年度校准,校准由山东省计量科学研究院授权的第三方机构执行,出具证书编号 SD-JL-2025-1187 的校准报告。测量机行程 1200mm×800mm×600mm,重复定位精度 0.0025mm。
从分段抽测到整件检测
过去 φ800mm 以上长轴受行程限制,只能分段上机测量再拼接数据,接缝处的圆度误差无法完整反映。改造后加装 300mm 加高台与专用尾座工装,φ1200mm、长 3000mm 的轴可以整件装夹测量。
7 月 21 日实测一支 φ980mm 轧机传动轴,沿轴向取 5 个截面、每截面 8 点,圆度最大值 0.0042mm,圆柱度 0.0061mm/1000mm。数据以 PDF 报告随货发出,报告内含测点分布图。
校准与日常核查的分工
按 JJF 1064-2010 的要求,测量机每年做一次校准,每季度用标准球做一次期间核查,核查记录由质量员保存。7 月的期间核查用 φ30mm 标准球测得示值误差 0.0018mm,在 0.003mm 的控制线内。
测量室维持 20℃±1℃ 的恒温,进料前工件需在室内静置 4 小时以上,避免温差带来的尺寸漂移。这条规定写进了最新的检验作业指导书 QJ-08。
对客户最直接的变化是验收依据统一了:轴类件的圆度、圆柱度以三坐标报告为准,不再依赖手工千分尺的读数复核。7 月交付的 23 支大轴中,有 2 支因圆柱度 0.0085mm 超出合同 0.008mm 被本厂主动返修,返修未向客户计费。