车间记录
车磨合并排产,长轴类工件周转次数从 5 次减到 3 次
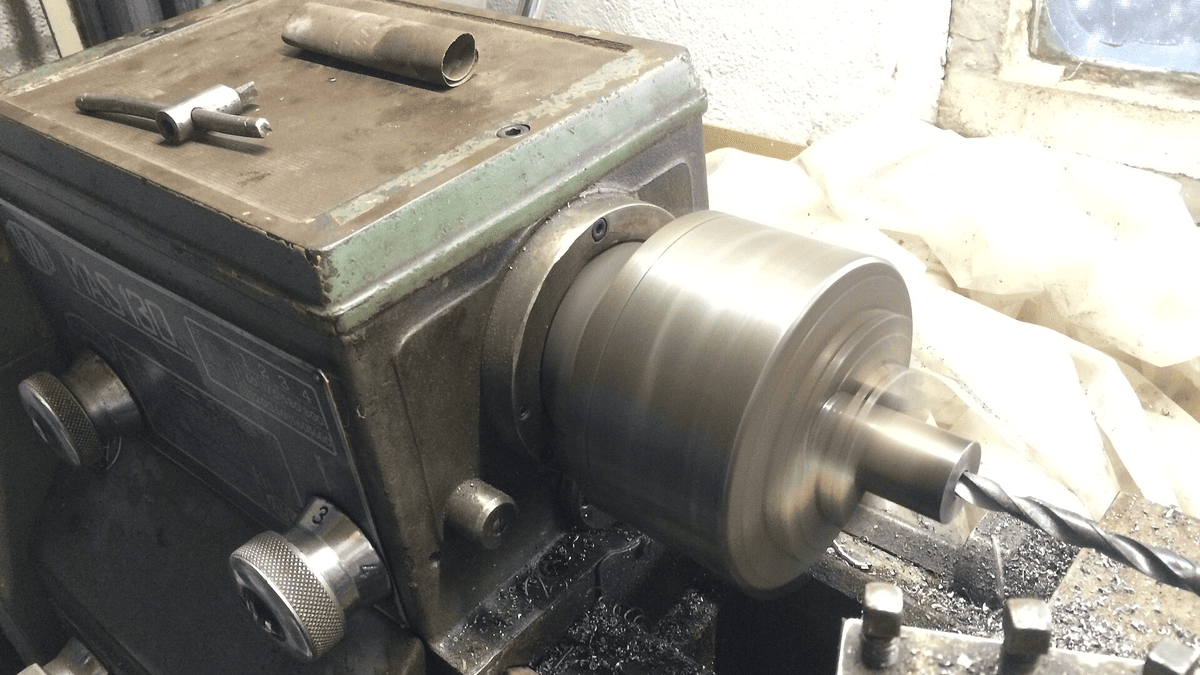
2 月 24 日起,本厂对长度 2000mm 以上的轴类件改用合并排产:粗车、半精车与磨削在同一工区连续排布,工序间不再回半成品库。首批试行的是 12 支 φ420mm、长 3200mm 的传动轴。
周转次数减少的账
原流程要经过下料、粗车、热处理外协、半精车、磨削 5 次转运,每次转运含吊装、登记与等待,平均耗时 6 小时。合并后热处理仍外协,其余 4 道在厂内连续流转,周转 3 次,单支节省约 12 小时。
12 支轴的批次周期从 16 个工作日缩到 13 个工作日。2 月的统计显示,长轴类订单的平均交付周期 14.2 天,1 月为 17.4 天。
质量控制没有打折
合并排产不等于省检验:粗车后测余量,半精车后测弯曲,磨前再确认一次中心孔。三道测量点保留,只是不再等库房交接。2 月试行的 12 支轴中,圆度全部在 0.005mm 以内。
工区调整腾出了 40 平方米的半成品存放区,改为砂轮与工装暂存。按 2 月 26 日的现场记录,工区在制品数量从 23 支降到 9 支,找件时间明显减少。
这套做法对 φ200mm 以下的小轴并不适用,小批量合并反而增加换型时间。3 月起按直径分两档排产:φ200mm 以上连续流转,以下仍按批次集中加工。