平面磨加工
机床床身导轨磨加工(长度至 6000mm,直线度 0.01mm/1000mm)
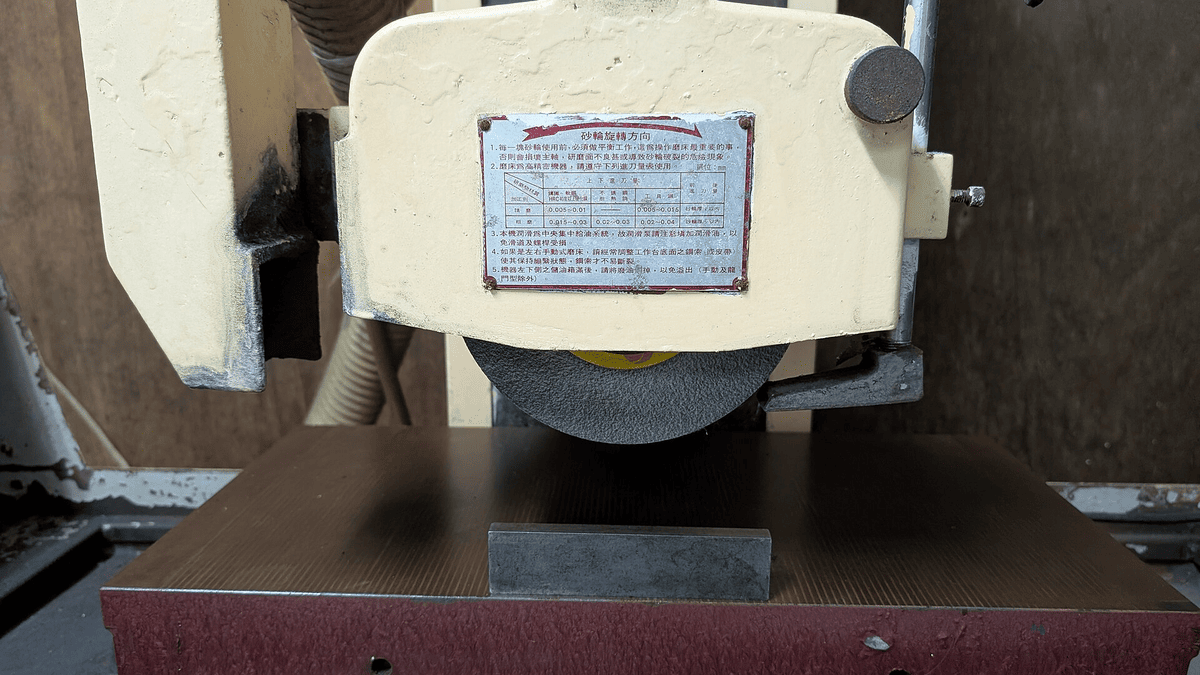
长度 6000mm 以内的机床床身、立柱导轨与滑枕导轨,在本厂龙门平面磨床上一次装夹完成磨削,工作台尺寸 2000mm×6000mm,承重 18 吨。导轨面直线度按 0.01mm/1000mm 控制,两条导轨的平行度 0.02mm。
导轨磨削的核心是基准,床身安装面若有 0.05mm 的扭曲,磨出的导轨面同样会扭曲。磨前先测安装面平面度,超差先用铣削或刮研修基准,磨床上不靠垫片硬找。
导轨面粗糙度按机床精度等级分档。普通车床导轨 Ra0.8μm,加工中心导轨 Ra0.4μm,精密磨床导轨需 Ra0.2μm 并做人工刮研配合。
加工参数表
| 材质 | HT300、HT250 铸铁床身,镶钢导轨为 45# 或 40Cr |
|---|---|
| 规格尺寸 | 长度 1000–6000mm,宽度 400–2000mm |
| 功率或产能 | 磨头 22kW,单条 3000mm 导轨磨削工时约 12 小时 |
| 精度或误差范围 | 直线度 ≤0.01mm/1000mm,平行度 ≤0.02mm,Ra0.2–0.8μm |
| 承重或载荷 | 工件最大 18t,配多点可调支撑 |
| 质保年限 | 12 个月,覆盖直线度与平行度 |
| 适配工况 | 车床、磨床、加工中心床身,龙门铣立柱导轨,压力机滑枕导轨 |
工艺路线与节点
01
基准检测
测安装面平面度,超 0.05mm 先修基准02
自然时效确认
核对铸件时效记录,急件做人工时效03
粗磨
切深 0.05mm,消除铸造黑皮与加工痕迹04
精磨
切深 0.01mm,光磨 3 次消让刀05
贴检与防护
平尺加水平仪检测,导轨面涂油贴纸三个具体使用场合
数控车床床身
长度 3000mm 的平床身,两条导轨平行度 0.02mm,装配后溜板在全行程内爬行量小于 0.01mm。龙门铣立柱导轨
立柱导轨面宽 600mm,磨后与横梁导轨的垂直度 0.03mm/1000mm,保证 Z 轴进给精度。压力机滑枕导轨
滑枕导轨磨损后单边间隙超过 0.15mm,磨削修复后配刮研板,间隙回到 0.05mm 以内。交付周期与售后条款
交付周期:单件床身交货期 14 个工作日,长度超过 4000mm 或需拆装运输的延长至 20 个工作日。需要现场测量的客户可预约上门,测量后 3 天内出磨削方案。
售后条款:质保 12 个月,交付附直线度、平行度、粗糙度检测图与实测数据。因磨削原因导致导轨精度不达标的,本厂免费重磨一次;运输磕碰造成的损伤按实际情况处理。
选型建议
导轨件选型先确认三件事:导轨面宽度、安装面基准状态、时效处理是否完成。宽度小于 60mm 的窄导轨建议成对磨削,用同一基准保证平行度。
为什么客户会选本厂而不是隔壁车间
- 磨前必修基准安装面超差先修,不靠垫片凑精度,避免上机后精度漂移。
- 6 米工作台一次装夹免分段接刀,长导轨中段不下凹。
- 检测图随货直线度按 500mm 一点取数,画出误差曲线,客户可核。
- 可做人工时效急件在厂内做时效处理,减少磨后变形。
常见问题
导轨磨后是否需要刮研?
普通精度机床磨后可直接装配。精密机床建议做 8 至 10 点/25mm² 的刮研配合,本厂可代做。
旧床身能否只磨不修基准?
不建议。旧床身安装面多有磨损与扭曲,只磨导轨面会让误差转移,通常需先修基准再磨,修基准要多留 2 至 3 天。